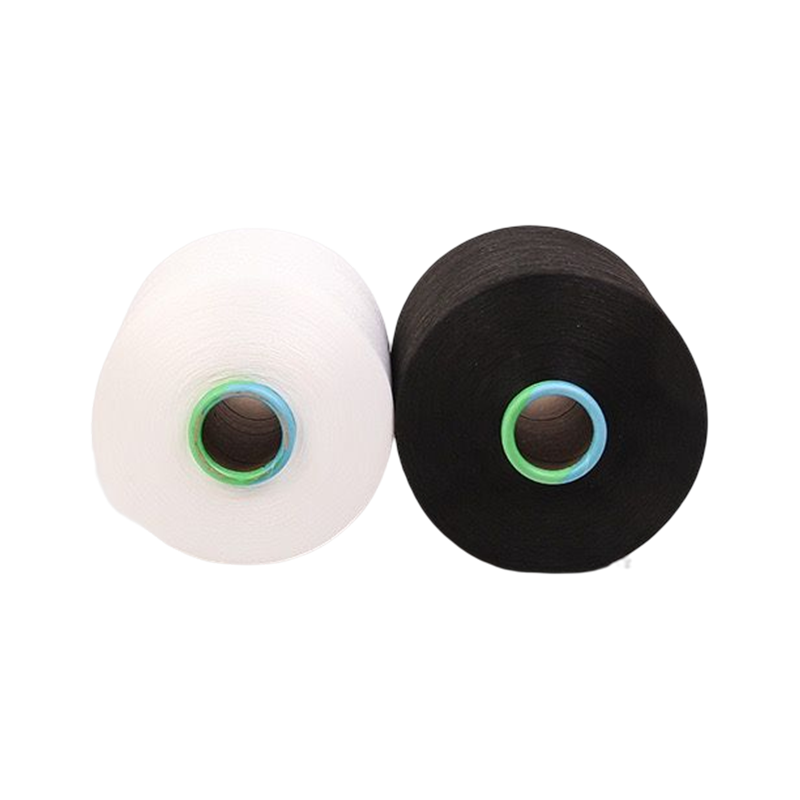


Pesan 200 tan benang bertekstur cabutan poliester 150D/48F dan pesanan pembelian akan ditulis dalam kilogram, penafian dan tarikh penghantaran. Kain yang keluar dari mesin mengait dinilai mengikut jalur teduh, garis jarum, barré dan kadar pecah. Jarak antara dua set nombor tersebut adalah tepat di mana pengeluar benang sama ada menyokong kualiti yang konsisten atau secara senyap-senyap menghakisnya.
Kualiti yang konsisten ialah jalur yang diukur, bukan sampel yang sempurna
Kilang benang menyokong kualiti yang konsisten apabila pekali variasi (CV) ketumpatan linear, ketabahan putus, pemanjangan, pengecutan dan warna kekal di dalam jalur yang diisytiharkan daripada pakej pertama lot hingga yang terakhir, disahkan melalui kaedah seperti ISO 2060 untuk ketumpatan linear dan ISO 2062 untuk sifat tegangan hujung tunggal.
Sampel rujukan membuktikan satu titik dalam masa, diambil dari satu kedudukan gelendong, pada satu hari. Ia tidak dapat menunjukkan apa yang berlaku pada pakej 480 daripada 600, selepas lapan jam penteksunan berterusan, apabila zon pemanas telah hanyut tiga darjah dan pam penamat putaran telah berjalan dua peratus kaya. Pembeli yang memilih pembekal pada kad sampel sahaja sedang memilih gambar, bukan barisan pengeluaran.
Inilah sebabnya mengapa sistem penanda aras seperti Statistik USTER, diterbitkan oleh Uster Technologies dan digunakan sebagai rujukan global sejak tahun 1950-an, membandingkan pengedaran keseluruhan dan bukannya bacaan tunggal. Persoalannya tidak pernah "adakah benang ini bagus". Persoalannya ialah "sejauh manakah benang ini bergerak antara pakej pertama dan terakhir".
Apabila jalur itu pecah, kegagalan itu tidak kelihatan sebagai kon yang ditolak. Ia kelihatan di hilir sebagai jalur barré dalam panel rajutan bulat, garis jarum dalam rasuk meledingkan, atau lompat teduh dalam pakaian yang dipotong daripada dua karton berbeza dengan kod warna yang sama.
Lima titik proses di mana larian pukal hanyut
Kualiti benang pukal bergerak pada lima titik: keadaan cip PET, pengambilan kemasan putaran, haba bertekstur lukis dan nisbah D/Y, tegangan belitan dan binaan pakej, dan pengendalian warna. Setiap satu mempunyai kawalan yang boleh diukur, dan setiap satu adalah lebih murah untuk dipegang daripada membetulkan selepas penghantaran.
| Pembolehubah proses | Apa yang hanyut pada skala | Kawalan yang memegang band |
| Kelikatan dan kelembapan intrinsik cip PET | Kelikatan intrinsik yang hanyut di luar 0.62 hingga 0.68 dL/g, atau kelembapan melebihi 50 ppm, mengalihkan kekuatan pecah di seluruh lot | Cip IV yang masuk diuji setiap silo, dengan pengeringan dipegang di bawah 50 ppm sebelum penyemperitan |
| Putaran penamat pick-up | Pengambilan di luar 0.30 hingga 0.60 peratus pada berat gentian menghasilkan geseran statik, terbang dan tidak sekata dalam penteksunan hiliran | Selesai bermeter dalam baris dan disahkan secara gravimetrik setiap syif |
| Tekstur suhu pemanas dan nisbah D/Y | Hanyut beberapa darjah mengubah kelim, pukal dan pemanjangan tanpa mengubah penafi pada label | Resipi dikunci setiap denier, zon pemanas dilog setiap kedudukan gelendong |
| Ketegangan penggulungan dan binaan pakej | Bungkusan yang lembut atau membonjol berkelodak, memerangkap filamen yang patah dan menghentikan mesin mengait berkelajuan tinggi | Penggulungan dikawal ketegangan dengan ketumpatan dan tirus diperiksa setiap doff |
| Pengendalian warna | Lorek hanyut antara lot pewarna dan antara bungkusan di dalam lot yang sama | Warna diukur sebagai Delta E di bawah pencahayaan D65 dan dipegang pada 1.0 atau lebih rendah |
Kebanyakan hanyut benang adalah terkumpul dan bukannya secara tiba-tiba. Pam penamat berjalan dua peratus kaya selama enam jam tidak memecahkan satu filamen; ia cukup mengubah geseran sehingga benang yang sama bersatu pada ketegangan yang berbeza pada keesokan harinya. Itulah sebabnya cek setiap jam dan setiap doff mengalahkan pemeriksaan akhir lot.
 Siri Coklat ZN0085 FM Poliester DTY Benang DTY poliester 200D coklat dengan ciri anti-kedut, penyerap kelembapan dan kawalan warna yang ketat untuk pakaian, rumah dan fabrik teknikal. Lihat Produk →
Dari cip ke pakej luka: rantai kawalan lima peringkat
Kawalan berjalan dalam urutan tetap: penyaman cip, putaran cair, penteksunan lukis, jalinan dan penggulungan, kemudian lepaskan ujian. Langkau pengukuran pada satu peringkat dan kecacatan muncul dua peringkat kemudian sebagai pecah, variasi pukal atau hanyut teduh.
penyaman cip
Cip PET gred tekstil dikeringkan sehingga sisa kelembapan berada di bawah 50 ppm, kerana sisa air menghidrolisis polimer semasa pencairan dan mengurangkan ketabahan dengan cara yang tidak dapat dipulihkan oleh proses hiliran.
Cair berputar dan pelindapkejutan
Suhu berputar, tekanan pek dan halaju udara pelindapkejutan menetapkan struktur filamen as-spun. Kemasan putaran digunakan pada 0.30 hingga 0.60 peratus pada berat gentian supaya benang bertahan dalam lukisan dan kemudian mengait tanpa menghasilkan statik.
Lukis tekstur
Nisbah lukis, nisbah D/Y dan suhu pemanas menentukan kelim, pukal dan pemanjangan. Tetapan pemanas biasanya berada di antara 180 dan 220 darjah C bergantung pada penolakan dan mesin, dan ia dikunci setiap resipi dan bukannya pengendali yang dilaraskan oleh pengendali.
Jalinan dan penggulungan
Paras jalinan, ketegangan belitan, ketumpatan bungkusan dan tirus menentukan sama ada kon dilepaskan dengan bersih pada 1,000 meter seminit pada mesin mengait. Binaan pakej diperiksa setiap doff, bukan sekali setiap syif.
Ujian pelepasan
Setiap lot diuji untuk ketumpatan linear kepada ISO 2060, sifat tegangan kepada ISO 2062, pengecutan air mendidih dan perbezaan warna sebelum ia dikeluarkan untuk pembungkusan. Banyak yang gagal mana-mana band dipegang, tidak dicampurkan ke yang seterusnya.
Jalur CV biasanya ditulis ke dalam spesifikasi bekalan DTY 150D/48F (sasaran kawalan ilustrasi, bukan jaminan untuk setiap mesin)
Corak itu lebih penting daripada mana-mana bar tunggal. Ketumpatan linear biasanya lebih ketat daripada sifat lain kerana ia diukur secara berterusan dalam talian, manakala pemanjangan dan jalinan bergantung pada tetapan mekanikal yang haus sepanjang minggu pengeluaran.
Konsistensi warna adalah disiplin yang berasingan daripada konsistensi fizikal
Warna dipegang pada Delta E 1.0 atau lebih ketat di bawah pencahayaan D65, dan ia dikawal oleh pemeteran pigmen dan disiplin pewarna dan bukannya oleh fizik berputar. Kilang boleh menahan ketabahan dalam tempoh dua peratus dan masih menghantar warna yang dibaca secara berbeza di bawah pencahayaan kedai.
Dua laluan wujud, dan ia membawa risiko yang berbeza. Pencelupan sekeping meletakkan keputusan teduhan pada peringkat fabrik, di mana keseluruhan gulungan boleh hilang kepada mandian yang buruk. Benang filamen yang dicelup, di mana pigmen ditambah sebelum penyemperitan, menanggalkan mandian pewarna dan dengannya lompatan teduh lot-to-lot; pertukaran adalah bahawa naungan mesti dilakukan pada peringkat berputar, dalam kuantiti tetap, beberapa bulan lebih awal daripada tempahan pakaian.
Itulah sebabnya indeks warna berfungsi sama pentingnya dengan makmal. A berstruktur perpustakaan kad warna dianjurkan oleh keluarga teduh membenarkan pembeli memadankan swatch sasaran dengan kod pengeluaran sebelum pensampelan, bukannya menghantar swatch fizikal berulang-alik selama tiga minggu. Dalam amalan, keluarga warna yang membawa volum ulangan terbesar ialah neutral, kerana ketidakpadanan warna pada putih, kuning air atau kelabu muncul dalam pakaian siap jauh lebih jelas daripada ketidakpadanan dalam cetakan bermusim.
Kebolehkesanan melengkapkan gelung. Jika aduan teduhan tiba dengan kod pakej, kilang boleh mengesan kembali ke silo cip, kedudukan berputar, mesin pentekstur dan rekod ujian untuk lot itu. Tanpa kod lot yang dicetak pada kadbod, siasatan itu berakhir di pintu gudang.
 Siri Biru ZB0118 350 Benang DTY Poliester Poliester 350D biru DTY dengan 72F, tekstur dwi-haba dan pencelupan tekanan tinggi untuk pakaian sukan, upholsteri dan kegunaan industri. Lihat Produk →
Kain regangan menambah gelung kawalan kedua: teras elastane
Kualiti benang bersalut udara bergantung pada draf teras, ketumpatan balut dan kelonggaran, dan ujian penerimaan ialah pemulihan regangan selepas sambungan berulang dan bukannya bacaan pemanjangan tunggal. Pembinaan dengan teras elastane 20 hingga 70 denier yang dibalut oleh filamen poliester bertekstur berkelakuan berbeza daripada DTY biasa dengan ketumpatan linear yang sama.
Inti adalah sumber kebanyakan variasi. Jika nisbah draf bergerak antara kili, pemulihan bergerak bersamanya, dan fabrik kehilangan bentuk selepas basuhan pertama dan bukannya selepas ketiga puluh. Sarungnya juga penting: tahap jalinan dan ketumpatan balut menentukan sama ada elastane kekal tertutup semasa mengait dan sama ada gelung muncul pada jarum.
- Nisbah draf teras dipegang di dalam jalur sempit supaya pemulihan tidak hanyut antara kili satu pesanan
- Ketumpatan balutan dan tahap jalinan diukur pada bungkusan, bukan dinilai daripada sampel tangan
- Masa relaksasi selepas penutup dikawal, kerana luka benang terlalu panas terus mengecut di dalam kain siap
- Pemulihan diuji selepas kitaran sambungan berulang dan bukannya satu angka pemanjangan
Untuk pakaian aktif lancar dan stoking mampatan perubatan, kriteria penerimaan biasanya pemulihan selepas berbasikal dan bukannya peratusan regangan pada label. Benang yang meregang hingga 180 peratus tetapi kembali kepada 118 peratus bukanlah benang regangan; ia adalah benang yang terbentang sekali.
 Benang Poliester Spandex Bersalut Udara Putih/Hitam Teras spandeks bersalut udara dengan penutup DTY poliester berwarna putih/hitam, menawarkan pemulihan anjal, prestasi bebas tork dan liputan licin untuk pakaian aktif dan denim regangan. Lihat Produk →
Memesan 50 tan pada satu masa: nombor yang perlu dipegang
Pesanan besar kekal atau jatuh pada tiga nombor: kapasiti tahunan, masa utama yang komited dan perjanjian sampel-ke-pukal. Zhejiang Hengke Textile Technology Co., Ltd. (Hengke Textile), yang berpangkalan di Hangzhou, melaporkan kapasiti tahunan melebihi 300,000 tan dan tempoh penghantaran biasa selama 20 hari selepas pengesahan pesanan, disokong oleh makmal ujian dalaman dan kapasiti pergudangan untuk penyimpanan pukal.
Kapasiti hanya membantu jika warna dan penolakan yang anda perlukan sudah berjalan. Talian 300,000 tan yang perlu dijadualkan semula untuk satu warna 3 tan adalah lebih perlahan daripada kilang yang lebih kecil yang menjalankan warna itu secara berterusan. Apabila pembeli membuat pesanan 50 tan, persoalan praktikalnya ialah berapa banyak kumpulan pengeluaran pesanan itu akan dipecahkan, kerana hanyutan teduhan berlaku di sempadan kelompok, bukan di dalam kumpulan.
Perjanjian pembekalan yang menyokong konsistensi dalam amalan membawa lima klausa, dan ia tidak memerlukan kos untuk menulis sebelum pesanan:
- Denier dan kiraan filamen dinyatakan sebagai toleransi nominal tambah, dengan kaedah ujian dinamakan (ISO 2060 untuk ketumpatan linear, ISO 2062 untuk tegangan).
- Jalur CV untuk ketumpatan linear, ketabahan, pemanjangan dan pengecutan, disebut harga setiap lot dan bukannya setiap sampel.
- Toleransi warna dinyatakan sebagai Delta E di bawah penerang bernama, dengan had dinyatakan secara berangka.
- Pelan pensampelan yang menamakan bilangan pakej bagi setiap bekas yang akan diuji semula oleh pembeli, dan di bawah penyaman apa.
- Klausa kesinambungan kelompok: jika satu pesanan dipecah merentas kelompok, kilang membekalkan pemisahan kelompok dan menyimpan sampel yang disimpan bagi setiap kelompok.
Konsistensi bukanlah output jabatan yang berkualiti. Ini adalah keputusan pembelian yang telah dibuat sebaik sahaja jalur toleransi ditulis ke dalam pengesahan pesanan, kerana kilang akan memegang apa sahaja jalur yang pembeli lakukan dan tiada yang lebih ketat.
Nota perolehan praktikal: cara terpantas untuk mengesahkan pembekal ialah meminta data ujian keluaran daripada lot yang dihantar, bukan daripada sampel makmal. Minta nilai mentah setiap pakej dan purata lot. Pembekal yang memegang band sebenar boleh menghasilkan rekod itu dalam masa sehari; pembekal yang hanya memegang kad sampel tidak boleh menghasilkannya sama sekali.
Soalan pembeli bertanya sebelum membuat skala pesanan benang
Apakah tahap CV yang perlu ditentukan oleh pesanan DTY pukal?
Mulakan dari keupayaan proses anda sendiri dan tulis jalur ke belakang. Bagi kebanyakan program mengait bulat, titik permulaan komersil yang boleh dilaksanakan ialah CV ketumpatan linear pada atau di bawah 2.0 peratus, memecahkan CV kecekalan pada atau di bawah 6.0 peratus dan warna Delta E pada atau di bawah 1.0 di bawah D65. Angka yang tepat harus dipetik setiap penolakan daripada rekod ujian keluaran kilang itu sendiri, kerana benang 75D/72F dan benang 300D/96F tidak memegang CV yang sama. Pembekal yang tidak akan menunjukkan data peringkat lot untuk penafi khusus yang anda beli belum mengujinya di penafi itu.
Berapa banyak pakej yang perlu diuji untuk membuktikan konsistensi?
Sampel di sempadan lot, bukan di tengah. Pelan praktikal menguji enam hingga sepuluh bungkusan bagi setiap bekas, dilukis dari permulaan, tengah dan akhir pengeluaran, dikondisikan kepada ISO 139 (20 /- 2 darjah C, 65 /- 4 peratus kelembapan relatif) selama sekurang-kurangnya empat jam sebelum menguji kepada ISO 2060 dan ISO 2062. Nilai daripada pakej pertama dan terakhir bagi lot yang sama dinyatakan jika ia adalah yang paling bermaklumat dalam kumpulan yang sama: jalur CV adalah yang paling bermaklumat dalam lot yang sama. stabil.
Bolehkah tetingkap penghantaran 20 hari tahan untuk pesanan 100 tan?
Ia boleh apabila warna dan penafian sudah dalam pengeluaran rutin, kerana kekangan adalah penjadualan dan bukannya kelajuan mesin. Operasi yang berjalan melebihi 300,000 tan kapasiti filamen tahunan dan menyimpan stok di gudangnya sendiri boleh menghantar pesanan berulang dalam kira-kira 20 hari selepas pengesahan. Tingkap terbentang apabila warna perlu dipadankan dari awal atau apabila satu pesanan mesti dibahagikan kepada lebih daripada tiga kelompok pengeluaran, kerana setiap kelompok baharu memerlukan ujian keluarannya sendiri sebelum pembungkusan.
Adakah benang yang dicelup atau pencelupan kepingan lebih konsisten untuk program besar?
Benang filamen yang dicelup adalah lebih konsisten pada isipadu, kerana pigmen masuk sebelum penyemperitan dan naungan ditetapkan pada peringkat polimer dan bukannya dalam mandi pewarna. Pertukaran adalah komitmen: warna mesti dipilih awal dan dibeli dalam kuantiti yang ditentukan, biasanya melalui undian, dan tidak menjimatkan untuk mewarna semula warna yang anda tidak suka. Pencelupan sekeping membenarkan perubahan kemudian tetapi memperkenalkan pembolehubah setiap mandi, dan mandian yang hanyut oleh Delta E 1.5 tidak akan dikesan sehingga gulungan mencapai pemeriksaan.
Mana-mana laluan yang anda pilih, tetapkan pelan pensampelan, penerang dan had Delta E dalam pesanan pembelian. Tiga baris tersebut menentukan lebih banyak hasil fabrik akhir daripada harga sekilogram.
Bagi pembeli yang ingin menyemak ketersediaan warna sebelum membuka perbincangan teknikal, keluarga teduh di pusat pemeriksaan kawalan kualiti untuk poliester DTY semak urutan ujian yang terletak di belakang setiap keluaran lot.